تلعب آلات تغليف الأقراص دورًا حيويًا في صناعة الأدوية، حيث تُطبّق طبقة رقيقة ومتجانسة على الأقراص. تُحسّن هذه العملية استقرار الدواء، وتتحكم في معدلات إطلاقه، وتُعزّز تقبّل المرضى له. يُعدّ فهم مبدأ عمل هذه الآلات أساسيًا لتحسين جودة التغليف وكفاءته. تشرح هذه المقالة كيفية عمل آلات تغليف الأقراص، ومكوناتها الرئيسية، والأسس العلمية الكامنة وراء التغليف الفعّال.
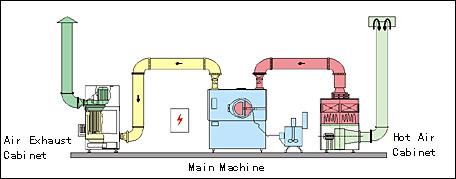
تُعد آلة طلاء الأقراص من المعدات الأساسية في صناعات الأدوية والأغذية. وهي نظام معقد يتكون من عدة مكونات أساسية. تعمل هذه المكونات معًا لضمان طلاء دقيق وفعال. قبل فهم مبدأ عملها، دعونا نلقي نظرة على مكوناتها الرئيسية.
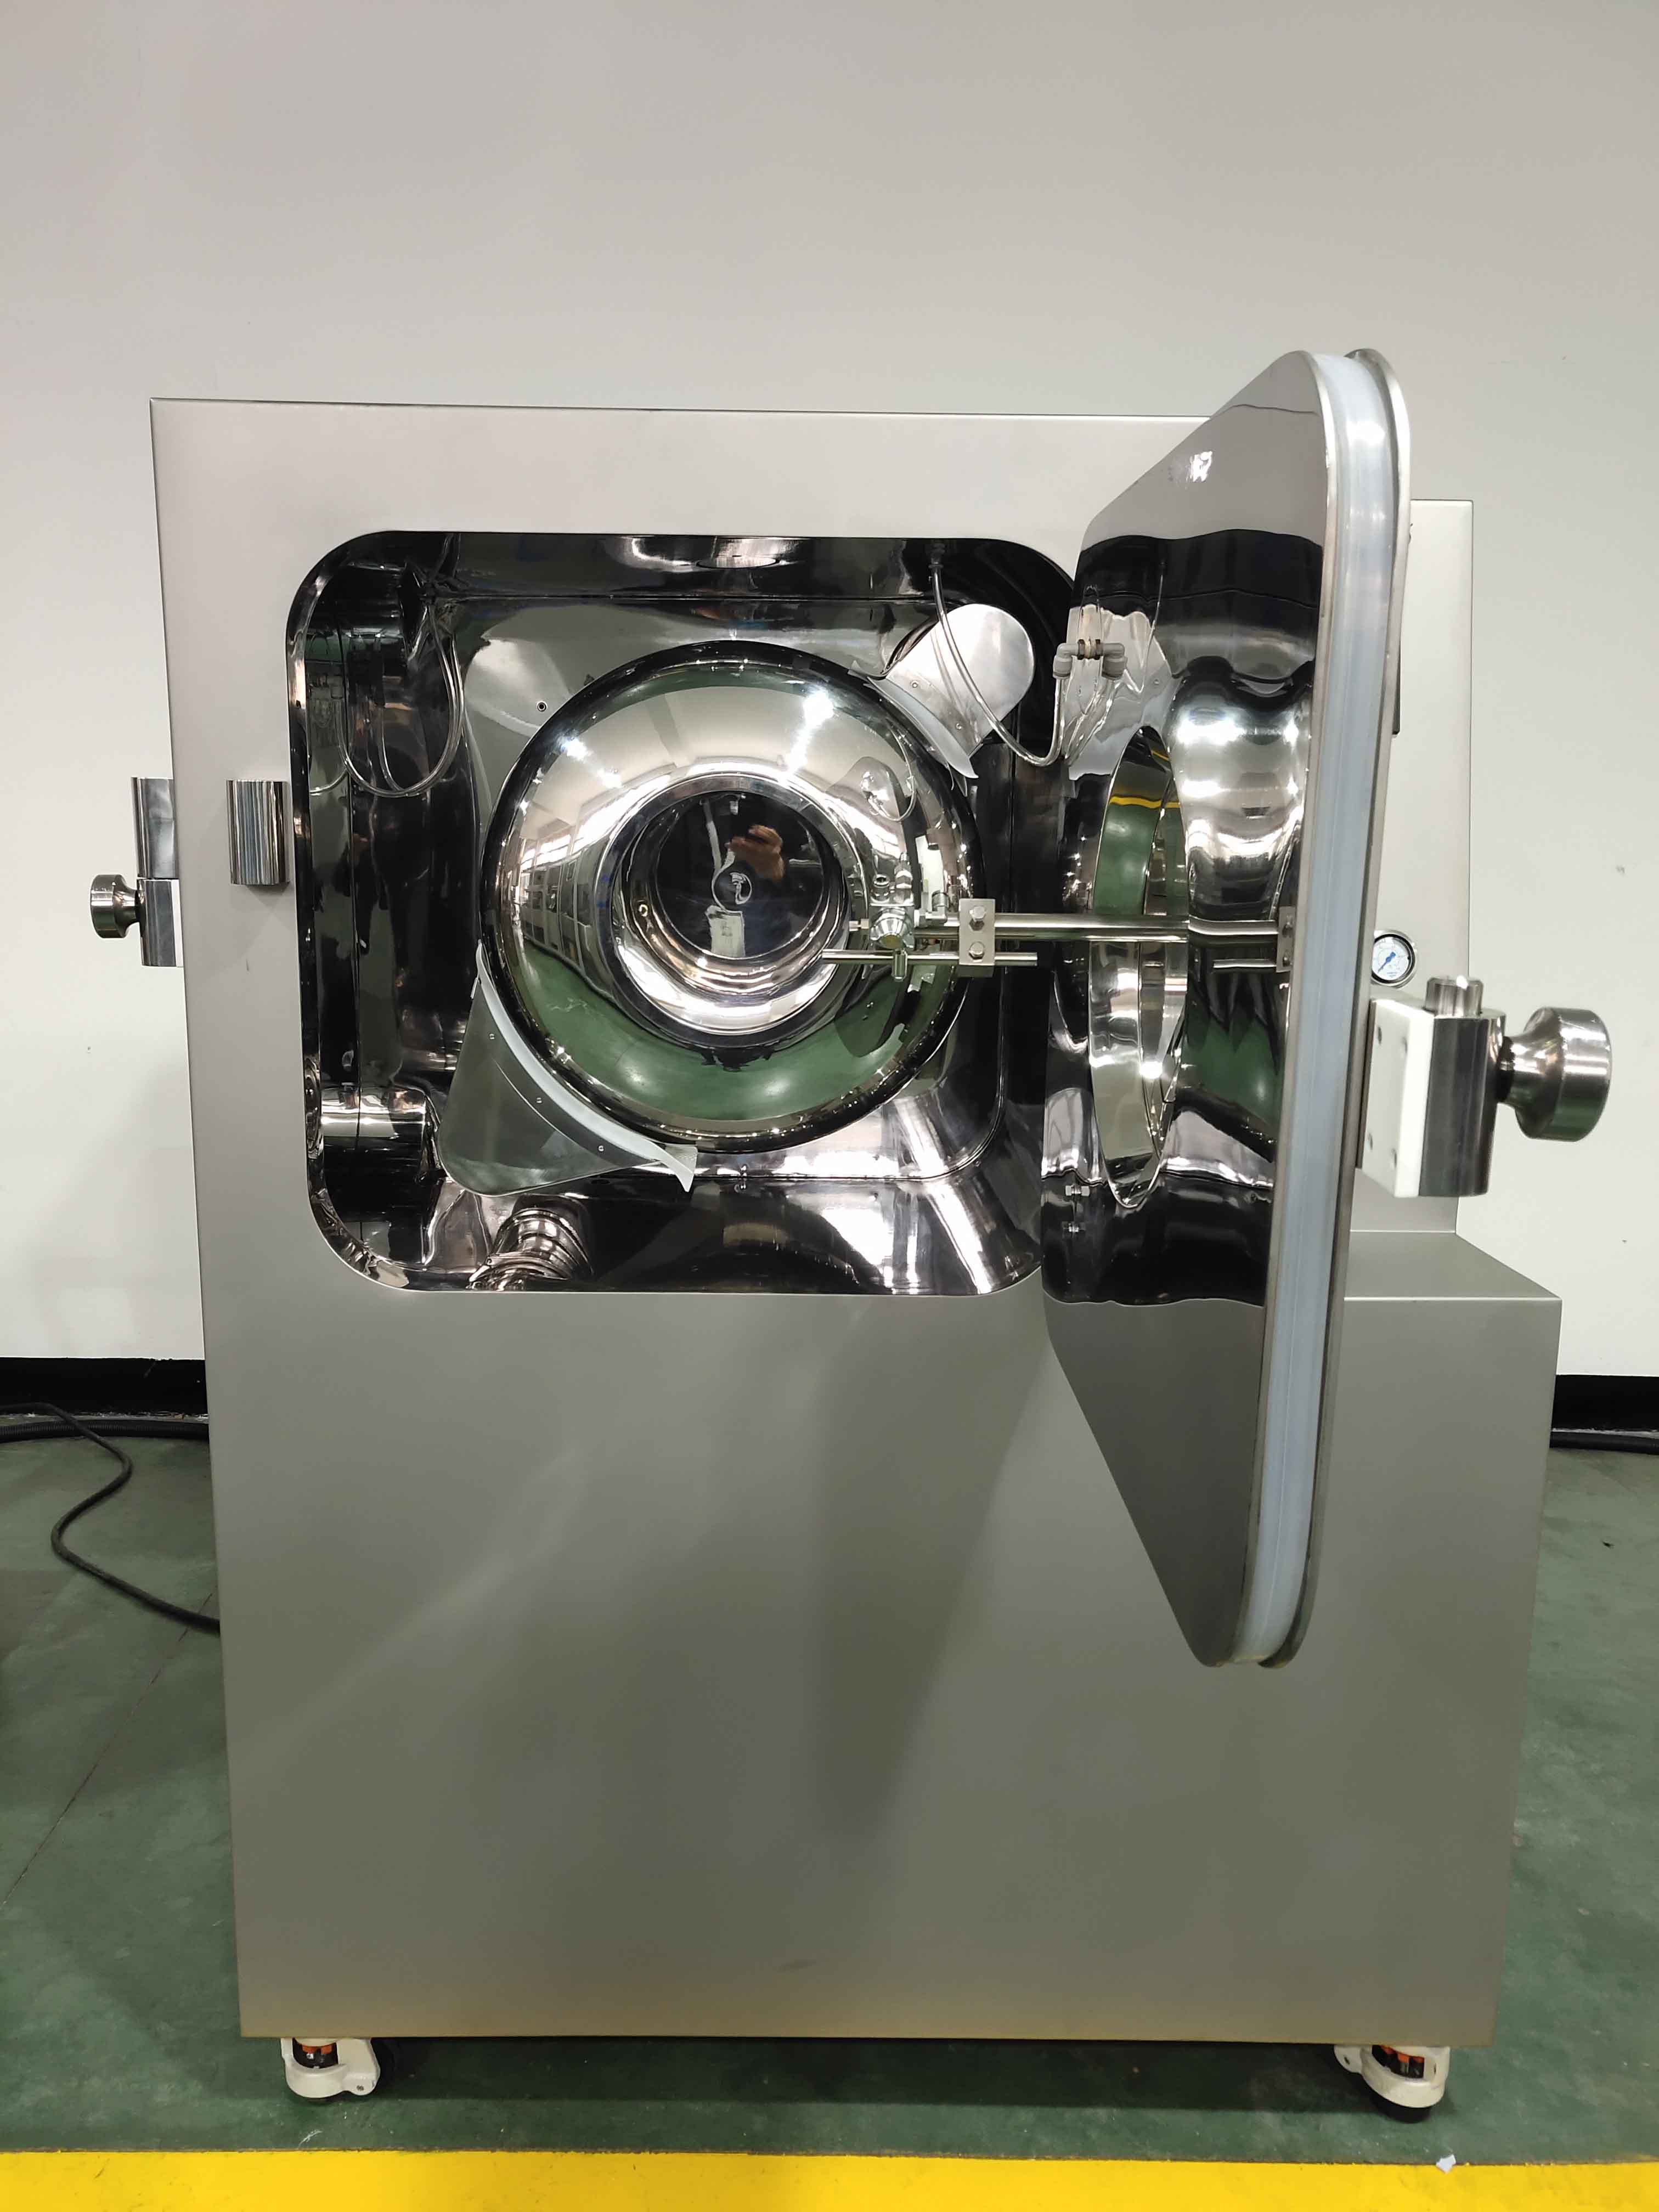
حوض الطلاء أو الأسطوانة هو المكون الأساسي لآلة طلاء الأقراص، حيث تُحمّل الأقراص لعملية الطلاء. يعمل كغرفة تحمل الأقراص أثناء التشغيل، وهو مصمم للدوران بسلاسة. تشمل الأنواع الشائعة أسطوانات مثقبة وأسطوانات غير مثقبة، وذلك حسب طرق توزيع الهواء.
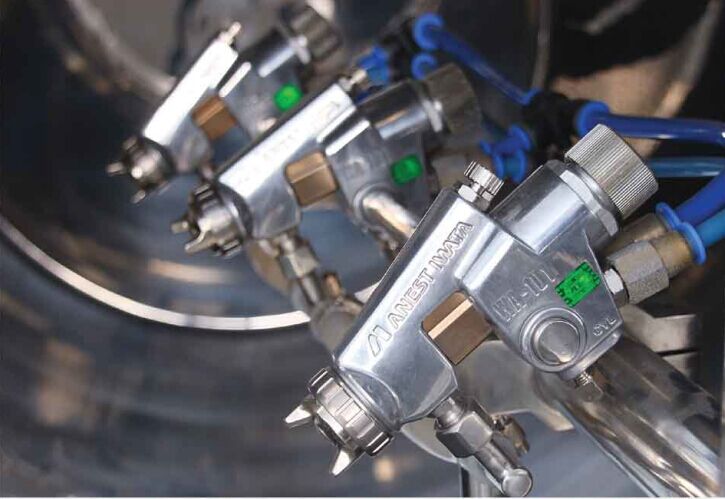
يُحوّل نظام الرش محلول الطلاء إلى رذاذ ناعم، ويُوزّعه بالتساوي على الأقراص. يتكون النظام من فوهات رشّ موضوعة فوق الأسطوانة لضمان تغطية متساوية، ومضخة دوّارة تتحكم بدقة في معدل تدفق المحلول. يضمن هذا النظام جودة طلاء ثابتة ودقة في التطبيق.
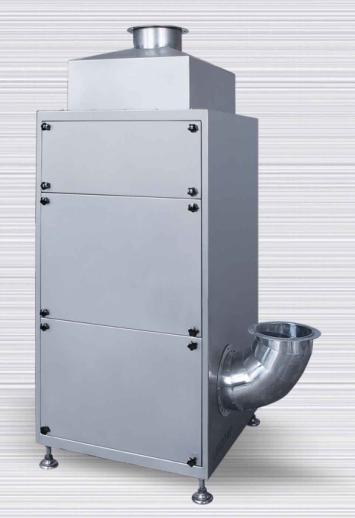
يوفر نظام تدفق الهواء والتجفيف هواءً ساخنًا ويتحكم فيه لتجفيف الطلاء. ويشمل مروحةً لدخول الهواء، ووحدة تسخين، ومرشحات. ومن أهم المعلمات القابلة للتعديل درجة الحرارة، وحجم الهواء، وضغط الأسطوانة. ويضمن هذا النظام تجفيفًا فعالًا ومتساويًا لطبقة الطلاء.
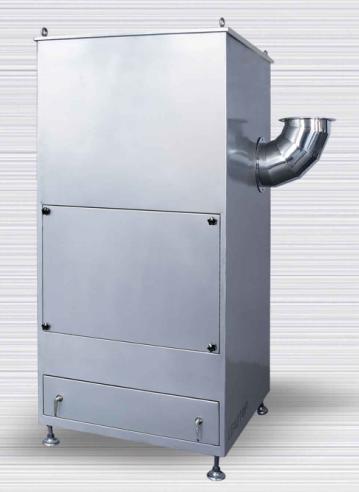
يزيل نظام العادم الرطوبة وأبخرة المذيبات والجسيمات من حجرة الطلاء. ويشمل قنوات تصريف ومرشحات أو أجهزة غسل مطابقة لمعايير ممارسات التصنيع الجيدة (GMP) والمعايير البيئية. يساعد هذا النظام في الحفاظ على بيئة نظيفة وآمنة، ويمنع التلوث أثناء عملية الطلاء.
يعتمد مبدأ عمل آلة طلاء الأقراص على الحركة المستمرة للأقراص داخل أسطوانة دوارة، مع رش دقيق وتجفيف مُحكم. تُحمَّل الأقراص في وعاء الطلاء أو الأسطوانة، التي تدور لتُحدث حركة دوارة منتظمة. أثناء حركة الأقراص، يُرش نظام الرش رذاذًا خفيفًا من محلول الطلاء على أسطحها.
في الوقت نفسه، يُدخل نظام تدفق هواء مُتحكّم به هواءً ساخنًا إلى الحجرة، مما يُجفف الطلاء بسرعة بعد كل تطبيق. هذا يضمن ثبات كل طبقة جيدًا قبل تطبيق التالية. يمكن تكرار العملية في دورات متعددة لتحقيق سُمك الطلاء وخصائص الأداء المطلوبة.
تستخدم آلات الطلاء الحديثة وحدات تحكم منطقية قابلة للبرمجة (PLC) وواجهات تفاعلية بين الإنسان والآلة (HMI) للحفاظ على ثبات معايير مثل سرعة الأسطوانة، ودرجة الحرارة، ومعدل الرش، وضغط الهواء. يضمن هذا النظام الآلي نتائج عالية الجودة وقابلة للتكرار، مع الالتزام بمعايير ممارسات التصنيع الجيدة (GMP).
قبل البدء بعملية الطلاء، يجب تحضير كلٍّ من دفعة الأقراص ومحلول الطلاء بعناية. قد يتكون المحلول من بوليمرات قابلة للذوبان في الماء، أو مخاليط سكرية، أو مذيبات عضوية، وذلك حسب نمط الإطلاق المطلوب، سواءً كان فوريًا أو مستمرًا أو معويًا.
بمجرد أن تصبح المواد جاهزة، تُحمَّل الأقراص في الأسطوانة الدوارة (أو صينية الطلاء) الخاصة بالماكينة. يُعدّ التحميل المناسب أمرًا بالغ الأهمية، إذ قد يؤدي الإفراط في التعبئة إلى تغطية غير متساوية وتلف ميكانيكي، بينما قد يُقلل نقص التعبئة من الكفاءة ويزيد من وقت المعالجة. تحتوي معظم الماكينات الحديثة على مؤشرات لمستوى التعبئة أو مستشعرات آلية لضمان التحميل الأمثل.
قبل وضع أي طلاء، تخضع الأقراص لمرحلة تسخين مسبق أو معالجة حرارية. تُزيل هذه الخطوة الرطوبة السطحية وتُهيئ قلب القرص لتحسين التصاق طبقة الطلاء.
ويساعد أيضًا في الحفاظ على التوازن الحراري أثناء دورات التجفيف اللاحقة، مما يضمن التبخر المستمر للمذيبات بمجرد بدء الرش.
بعد تجهيز الأقراص، يُفعّل نظام الرش. يُرشّ محلول الطلاء على شكل رذاذ ناعم باستخدام فوهات عالية الدقة موضوعة فوق سطح الأقراص. مع دوران الأسطوانة، تتدحرج الأقراص عبر منطقة الرش، مما يضمن تغطية كاملة ومتساوية.
تتحكم المضخة التمعجية بدقة في معدل تدفق المحلول، بينما يتم تعديل نمط الرش والضغط على أساس حجم وشكل القرص.
بالتزامن مع الرش، يُدخل نظام تدفق هواء مُتحكم به هواءً ساخنًا إلى الحجرة. يُبخّر هذا التدفق المذيب من الطلاء المُطبّق حديثًا، مما يسمح له بالتصلب بسرعة والالتصاق بقوة بسطح القرص. يُعدّ التحكم الجيد في درجة الحرارة والرطوبة أمرًا ضروريًا لمنع حدوث عيوب مثل التشقق أو التقشير أو الالتصاق بين الأقراص.
بناءً على السُمك المطلوب ووظيفة الطلاء، تُكرر خطوات الرش والتجفيف عدة مرات. في كل دورة، تُوضع طبقة رقيقة وموحدة لتكوين الطلاء النهائي تدريجيًا.
يعد هذا النهج متعدد الطبقات مهمًا بشكل خاص للطلاءات الوظيفية مثل:
الطلاءات المعوية التي تقاوم حمض المعدة
الطلاءات ذات الإطلاق المستمر، والتي تتحكم في امتصاص الدواء بمرور الوقت
طلاءات السكر التي تعمل على تحسين المظهر وإخفاء الطعم
تتبع كل دورة متكررة نفس المبادئ ولكنها قد تتضمن تعديلات في معدل الرش أو درجة الحرارة أو وقت التوقف.
بعد جفاف طبقة الطلاء النهائية، تدخل الأقراص مرحلة التبريد. تسمح هذه الخطوة للطلاء بالتصلب الكامل وتثبيت المنتج قبل تفريغه.
عادةً ما يتضمن التبريد خفض درجة حرارة الهواء الداخل مع الحفاظ على تدفق هواء معتدل. من الضروري تجنب التغيرات المفاجئة في درجات الحرارة التي قد تُسبب تشققات إجهادية أو انفصالًا في الطلاء.
وبعد أن تبرد الأقراص، يتم تفريغها من آلة الطلاء ونقلها إلى العمليات اللاحقة مثل التفتيش أو الفرز أو التعبئة والتغليف.
يُعدّ التعامل الدقيق أثناء التفريغ أمرًا ضروريًا للحفاظ على سلامة الطبقة الخارجية الرقيقة. تتميز بعض الآلات بأنظمة تفريغ أوتوماتيكية مع تحكم في الاهتزاز لتقليل الصدمات والتآكل.
| معامل | نطاق نموذجي | الوصف |
|---|---|---|
| سرعة الطبلة (دورة في الدقيقة) | 10 - 30 دورة في الدقيقة | تؤثر سرعة الدوران على دوران القرص وتوحيد الطلاء. |
| درجة حرارة الهواء الداخل (°م) | 40 - 80 درجة مئوية | تؤدي درجات الحرارة المرتفعة إلى تسريع عملية التجفيف ولكنها قد تؤدي إلى حدوث أضرار حرارية. |
| درجة حرارة الهواء الخارج (°م) | 35 - 60 درجة مئوية | يقوم بمراقبة كفاءة التجفيف؛ ويجب ألا يتجاوز الحد الأقصى لتحمل الجهاز اللوحي. |
| حجم الهواء (م³/دقيقة) | 200 - 1000 متر مكعب/دقيقة | يؤثر على معدل التجفيف وتوحيد الطلاء. |
| معدل الرش (مل/دقيقة) | 50 - 500 مل/دقيقة | يتم التحكم بها عن طريق المضخة؛ تؤثر على سمك الطلاء والتغطية. |
| ضغط الرش (بار) | شنومكس - شنومكس بار | يحدد دقة الضباب، حيث قد يؤدي الضغط العالي إلى رش زائد. |
| حجم الدفعة (كجم) | 5 - 600 كجم | يعتمد على سعة الماكينة وحجم الإنتاج. |
| لزوجة المحلول (cP) | 10 - 100 سنتي بواز | يؤثر على جودة الذرة وسمك الطلاء. |
| وقت التجفيف (دقيقة) | دقائق 5 - 30 | يختلف حسب نوع الطلاء ودرجة الحرارة وإعدادات تدفق الهواء. |
| وقت التبريد (دقيقة) | دقائق 5 - 15 | ضمان استقرار الطلاء قبل التفريغ. |
ينبغي مراقبة هذه المعلمات عن كثب وتحسينها لكل تطبيق طلاء محدد لضمان الجودة المتسقة والامتثال للمعايير التنظيمية.
تُعد عملية طلاء الأقراص عمليةً معقدةً، لكنها شديدة التحكم، وتلعب دورًا حيويًا في إنتاج الأدوية. فمن التحضير إلى التفريغ، تُسهم كل مرحلة في أداء المنتج النهائي ومظهره وسلامته.
إن فهم وظيفة كل مكون من مكونات الماكينة، والخطوات المتسلسلة لعملية الطلاء، وتأثير المعلمات الفنية يمكّن المصنعين من تحقيق نتائج عالية الجودة بكفاءة وموثوقية.
سواء كنت تقوم بإنتاج أقراص مغلفة بالسكر أو تقوم بتطوير تركيبات متطورة ذات إطلاق مستدام، فإن أنظمة الطلاء الخاصة بنا مصممة لتقديم أداء ثابت عبر تطبيقات متنوعة.
تواصل معنا عبر البريد الإلكتروني [email protected] لمعرفة كيف يمكننا مساعدتك في تحسين خط إنتاجك.
 399 طريق دونغشين، منطقة رويان للتنمية الاقتصادية، مدينة ونتشو، مقاطعة تشجيانغ، الصين


نستخدم ملفات تعريف الارتباط لتحسين تجربة التصفح وحماية خصوصيتك. يرجى قراءة سياسة الخصوصية الخاصة بنا لمزيد من المعلومات.


