


錠剤コーティング機は、錠剤に薄く均一なコーティング層を施すことで、医薬品製造において重要な役割を果たします。このプロセスにより、薬剤の安定性が向上し、放出速度が制御され、患者の受容性も高まります。コーティングの品質と効率を最適化するには、これらの機械の動作原理を理解することが不可欠です。本稿では、錠剤コーティング機の動作原理、主要構成要素、そして効果的なコーティングの背後にある科学的根拠について解説します。
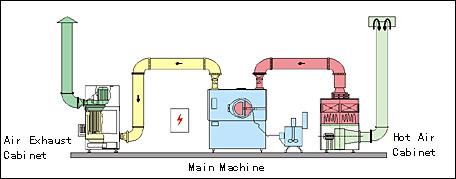
錠剤コーティング機は、医薬品および食品業界における重要な設備です。複数の不可欠なコンポーネントで構成される複雑なシステムであり、これらのコンポーネントが連携して、正確かつ効率的なコーティングを実現します。その原理を理解する前に、主要なコンポーネントを見てみましょう。
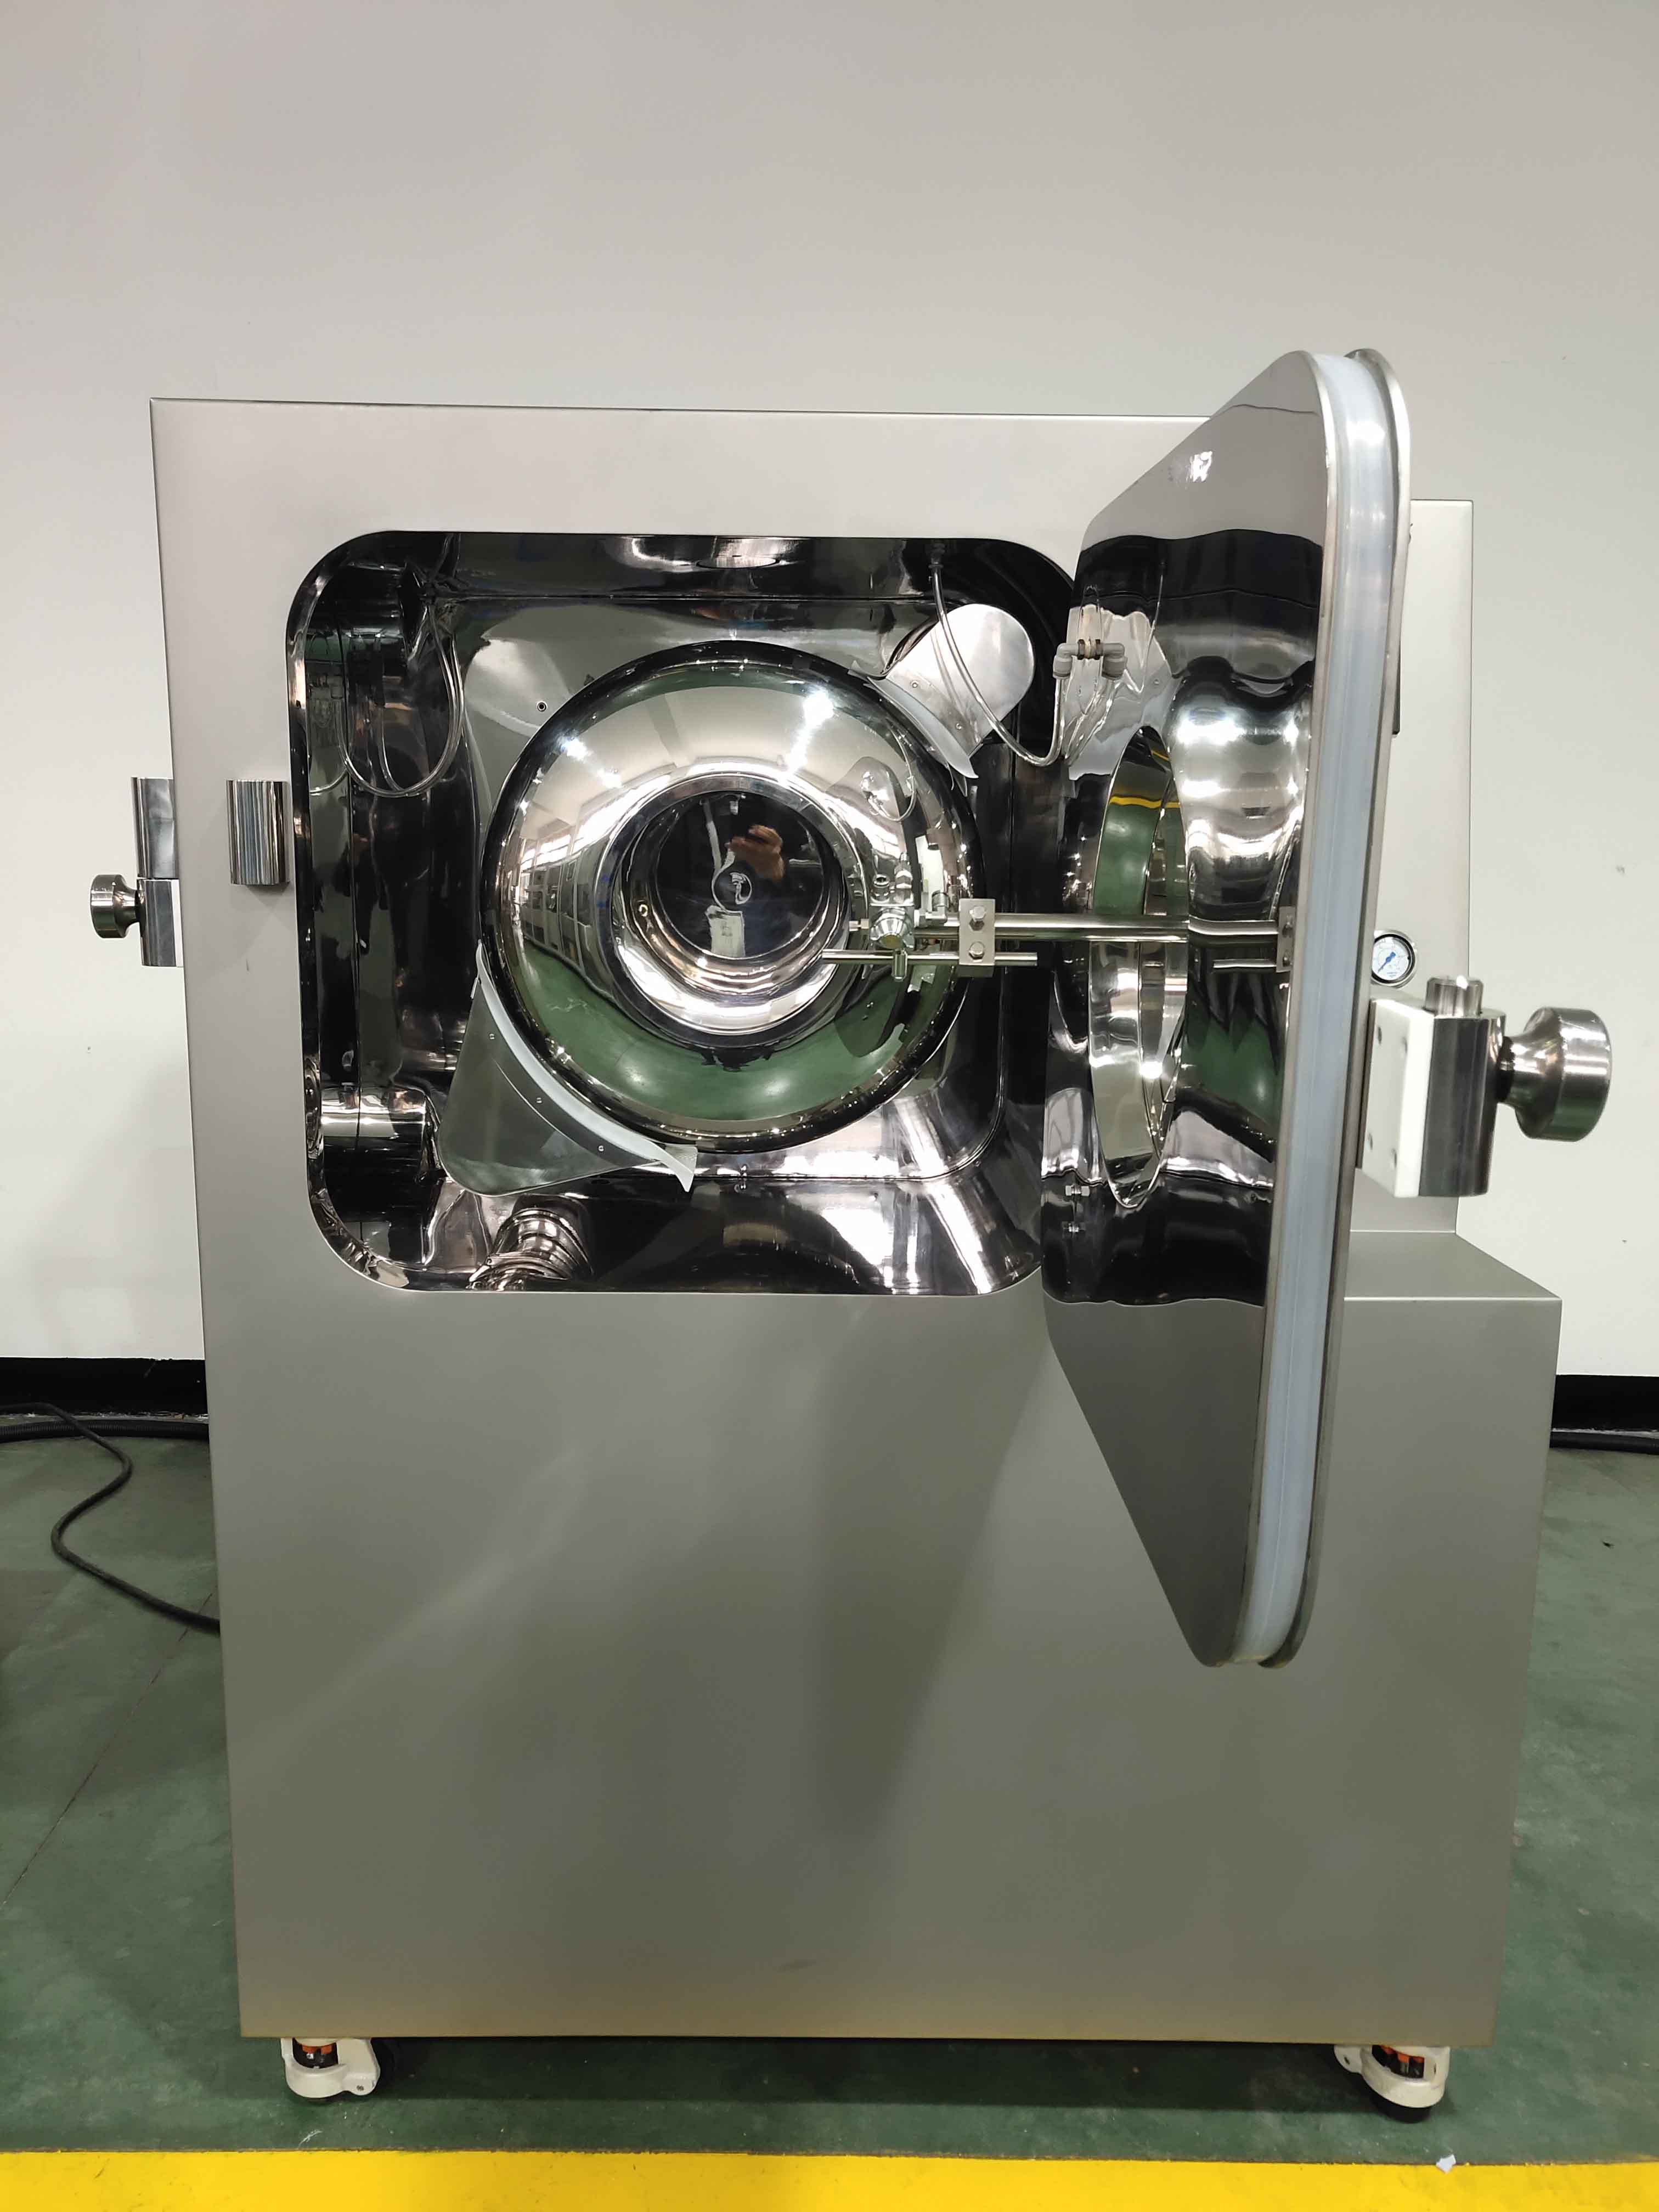
コーティングパンまたはドラムは、錠剤コーティング機の中核部品であり、コーティング工程で錠剤を投入する場所です。作動中に錠剤を保持するチャンバーとして機能し、スムーズに回転するように設計されています。一般的なタイプには、空気分配方法に応じて、穴あきドラムと穴なしドラムがあります。
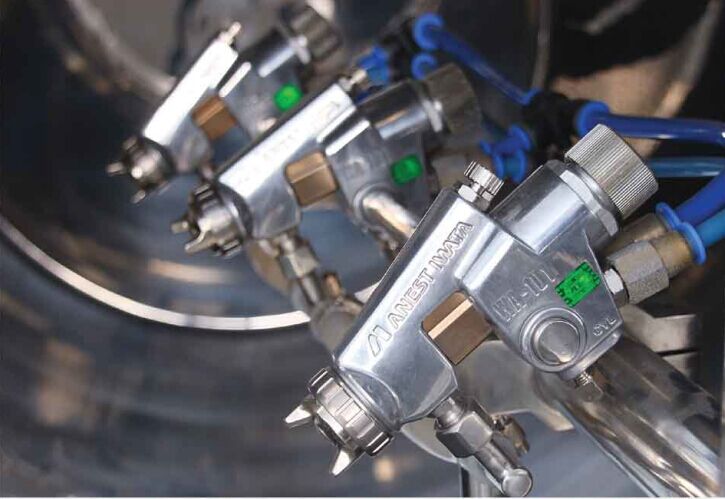
スプレーシステムは、コーティング液を微細なミスト状に噴霧し、錠剤に均一に塗布します。ドラム上部に設置された均一な塗布を実現するスプレーノズルと、溶液の流量を正確に制御するペリスタルティックポンプで構成されています。このシステムにより、安定したコーティング品質と正確な塗布が保証されます。
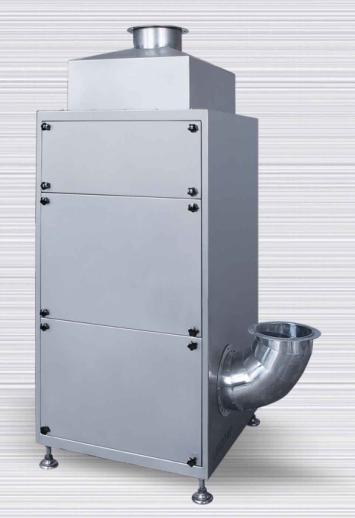
エアフロー・乾燥システムは、コーティング乾燥用の加熱空気を供給・制御します。吸気ファン、加熱ユニット、フィルターで構成されます。調整可能な主なパラメータは、温度、風量、ドラム圧力です。このシステムにより、コーティング層の効率的かつ均一な乾燥が保証されます。
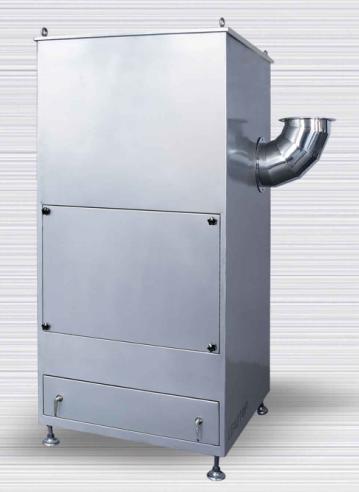
排気システムは、コーティングチャンバーから水分、溶剤蒸気、および粒子を除去します。排気ダクトとフィルター、またはスクラバーを備え、GMPおよび環境基準を満たしています。このシステムは、クリーンで安全な環境を維持し、コーティングプロセス中の汚染を防ぎます。
錠剤コーティング機の動作原理は、回転ドラム内で錠剤が連続的に移動することと、精密な噴霧と制御された乾燥を組み合わせることに基づいています。錠剤はコーティングパンまたはドラムに装填され、回転することで均一な転動運動が生み出されます。錠剤が移動すると、スプレーシステムがコーティング液の微細な霧を錠剤の表面に噴霧します。
同時に、制御された空気流システムが加熱空気をチャンバー内に導入し、塗布後のコーティングを急速に乾燥させます。これにより、次の層を塗布する前に各層が適切に硬化することが保証されます。このプロセスを複数サイクル繰り返すことで、所望のコーティング膜厚と性能特性を実現できます。
最新のコーティングマシンは、ドラム速度、温度、スプレー速度、空気圧などのパラメータを一定に保つために、プログラマブルロジックコントローラー(PLC)とヒューマンマシンインターフェース(HMI)を使用しています。この自動化により、GMP基準を満たしながら、高品質で再現性の高い結果が得られます。
コーティング工程を開始する前に、錠剤バッチとコーティング溶液の両方を慎重に調製する必要があります。コーティング溶液は、即時放出、持続放出、腸溶放出など、望ましい放出プロファイルに応じて、水溶性ポリマー、糖類混合物、または有機溶媒から構成されます。
材料の準備が整うと、錠剤は機械の回転ドラム(またはコーティングパン)に装填されます。適切な装填が不可欠です。過剰充填はコーティングの不均一化や機械損傷につながる可能性があり、一方、充填不足は効率を低下させ、処理時間を長くする可能性があります。最新の機械のほとんどには、最適な装填を確保するための充填レベルインジケーターまたは自動センサーが搭載されています。
コーティングを施す前に、錠剤は予熱または熱処理段階を経ます。この段階で表面の水分が除去され、コーティング層の密着性が向上するように錠剤コアが準備されます。
また、その後の乾燥サイクル中に熱平衡を維持するのにも役立ち、噴霧開始後に溶剤が一貫して蒸発することを保証します。
錠剤の状態が整うと、スプレーシステムが作動します。コーティング液は、錠剤ベッド上に配置された高精度ノズルから微細なミスト状に噴霧されます。ドラムが回転すると、錠剤はスプレーゾーンを転がり落ち、錠剤全体に均一にコーティングされます。
蠕動ポンプは溶液の流量を正確に制御し、スプレーパターンと圧力は錠剤のサイズと形状に基づいて調整されます。
スプレーと同時に、制御された気流システムが加熱空気をチャンバー内に導入します。この気流により、塗布されたばかりのコーティング剤から溶剤が蒸発し、コーティング剤が急速に固化して錠剤表面にしっかりと付着します。適切な温度と湿度の管理は、ひび割れ、剥離、錠剤間の固着などの欠陥を防ぐために不可欠です。
必要なコーティングの厚さと機能に応じて、スプレーと乾燥の工程を複数回繰り返します。各サイクルで薄く均一な層を塗布し、最終的なコーティングを徐々に形成していきます。
この多層アプローチは、次のような機能性コーティングにとって特に重要です。
胃酸に抵抗する腸溶コーティング
時間の経過とともに薬剤の吸収を制御する徐放性コーティング
見た目と味を隠す砂糖コーティング
各繰り返しサイクルは同じ原理に従いますが、スプレー速度、温度、または滞留時間の調整が必要になる場合があります。
最終コーティング層が乾燥した後、錠剤は冷却段階に入ります。この工程により、コーティングが完全に硬化し、製品が安定してから出荷されます。
冷却は通常、穏やかな空気の流れを維持しながら吸気温度を下げることを意味します。コーティングの応力亀裂や剥離を引き起こす可能性のある急激な温度変化を避けることが重要です。
冷却されると、錠剤はコーティング機から排出され、検査、選別、包装などの下流工程に送られます。
デリケートな外層の完全性を保つには、排出時の慎重な取り扱いが不可欠です。一部の機械には、衝撃と摩耗を最小限に抑えるための振動制御機能を備えた自動排出システムが搭載されています。
| 代表的な範囲 | 詳細説明 | |
|---|---|---|
| ドラム速度(RPM) | 10〜30 RPM | 回転速度は錠剤の回転とコーティングの均一性に影響します。 |
| 入口空気温度(°C) | 40 - 80°C | 温度が高いほど乾燥は速くなりますが、熱によるダメージを受けるリスクがあります。 |
| 出口空気温度(°C) | 35 - 60°C | 乾燥効率を監視します。タブレットの許容範囲を超えないようにしてください。 |
| 風量(m³/分) | 200~1000 m³/分 | 乾燥速度とコーティングの均一性に影響します。 |
| 噴霧速度(ml/分) | 50~500 ml/分 | ポンプによって制御され、コーティングの厚さと塗布範囲に影響します。 |
| スプレー圧力(バール) | 1 - 3バー | ミストの細かさを決定します。圧力が高いと、スプレーしすぎる可能性があります。 |
| バッチサイズ(kg) | 5 - 600 kg | 機械の能力と生産規模によって異なります。 |
| 溶液粘度(cP) | 10 - 100センチポイズ | 霧化品質とコーティングの厚さに影響します。 |
| 乾燥時間 (分) | 5 - 30分 | コーティングの種類、温度、空気の流れの設定によって異なります。 |
| 冷却時間(分) | 5 - 15分 | 排出前にコーティングの安定性を確保します。 |
一貫した品質と規制基準への準拠を確保するには、これらのパラメータを各特定のコーティング アプリケーションごとに厳密に監視および最適化する必要があります。
錠剤コーティング工程は、複雑でありながら高度に制御可能な工程であり、医薬品製造において重要な役割を果たします。調製から排出まで、各段階が最終製品の性能、外観、そして安全性に貢献します。
各機械コンポーネントの機能、コーティングプロセスの連続ステップ、および技術的パラメータの影響を理解することで、メーカーは効率的かつ確実に高品質の結果を達成できます。
糖衣錠の製造でも、高度な徐放性製剤の開発でも、当社のコーティング システムは、多様な用途にわたって一貫したパフォーマンスを発揮するように設計されています。
生産ラインの最適化をどのようにサポートできるかについては、[email protected]までお問い合わせください。


当サイトでは、お客様の閲覧体験を向上させ、プライバシーを保護するためにクッキーを使用しています。詳細については、プライバシーポリシーをご覧ください。


 中国浙江省温州市瑞安経済開発区東新路399番地