Les enrobeuses de comprimés jouent un rôle essentiel dans la fabrication pharmaceutique en appliquant une couche fine et uniforme sur les comprimés. Ce procédé améliore la stabilité du médicament, contrôle sa vitesse de libération et favorise son acceptabilité par le patient. Comprendre le principe de fonctionnement de ces machines est fondamental pour optimiser la qualité et l'efficacité de l'enrobage. Cet article explique le fonctionnement des enrobeuses de comprimés, leurs composants essentiels et les principes scientifiques qui sous-tendent un enrobage efficace.
La machine d'enrobage de comprimés est un équipement essentiel dans les industries pharmaceutique et alimentaire. Il s'agit d'un système complexe composé de multiples composants indispensables. Ces composants fonctionnent ensemble pour assurer un enrobage précis et efficace. Avant de comprendre son principe, examinons ses principaux composants.
Le tambour d'enrobage est l'élément central d'une enrobeuse de comprimés. Il permet le chargement des comprimés pour le processus d'enrobage. Il sert de chambre de rétention des comprimés pendant le processus et est conçu pour une rotation fluide. Les types courants sont les tambours perforés et non perforés, selon le mode de distribution d'air.
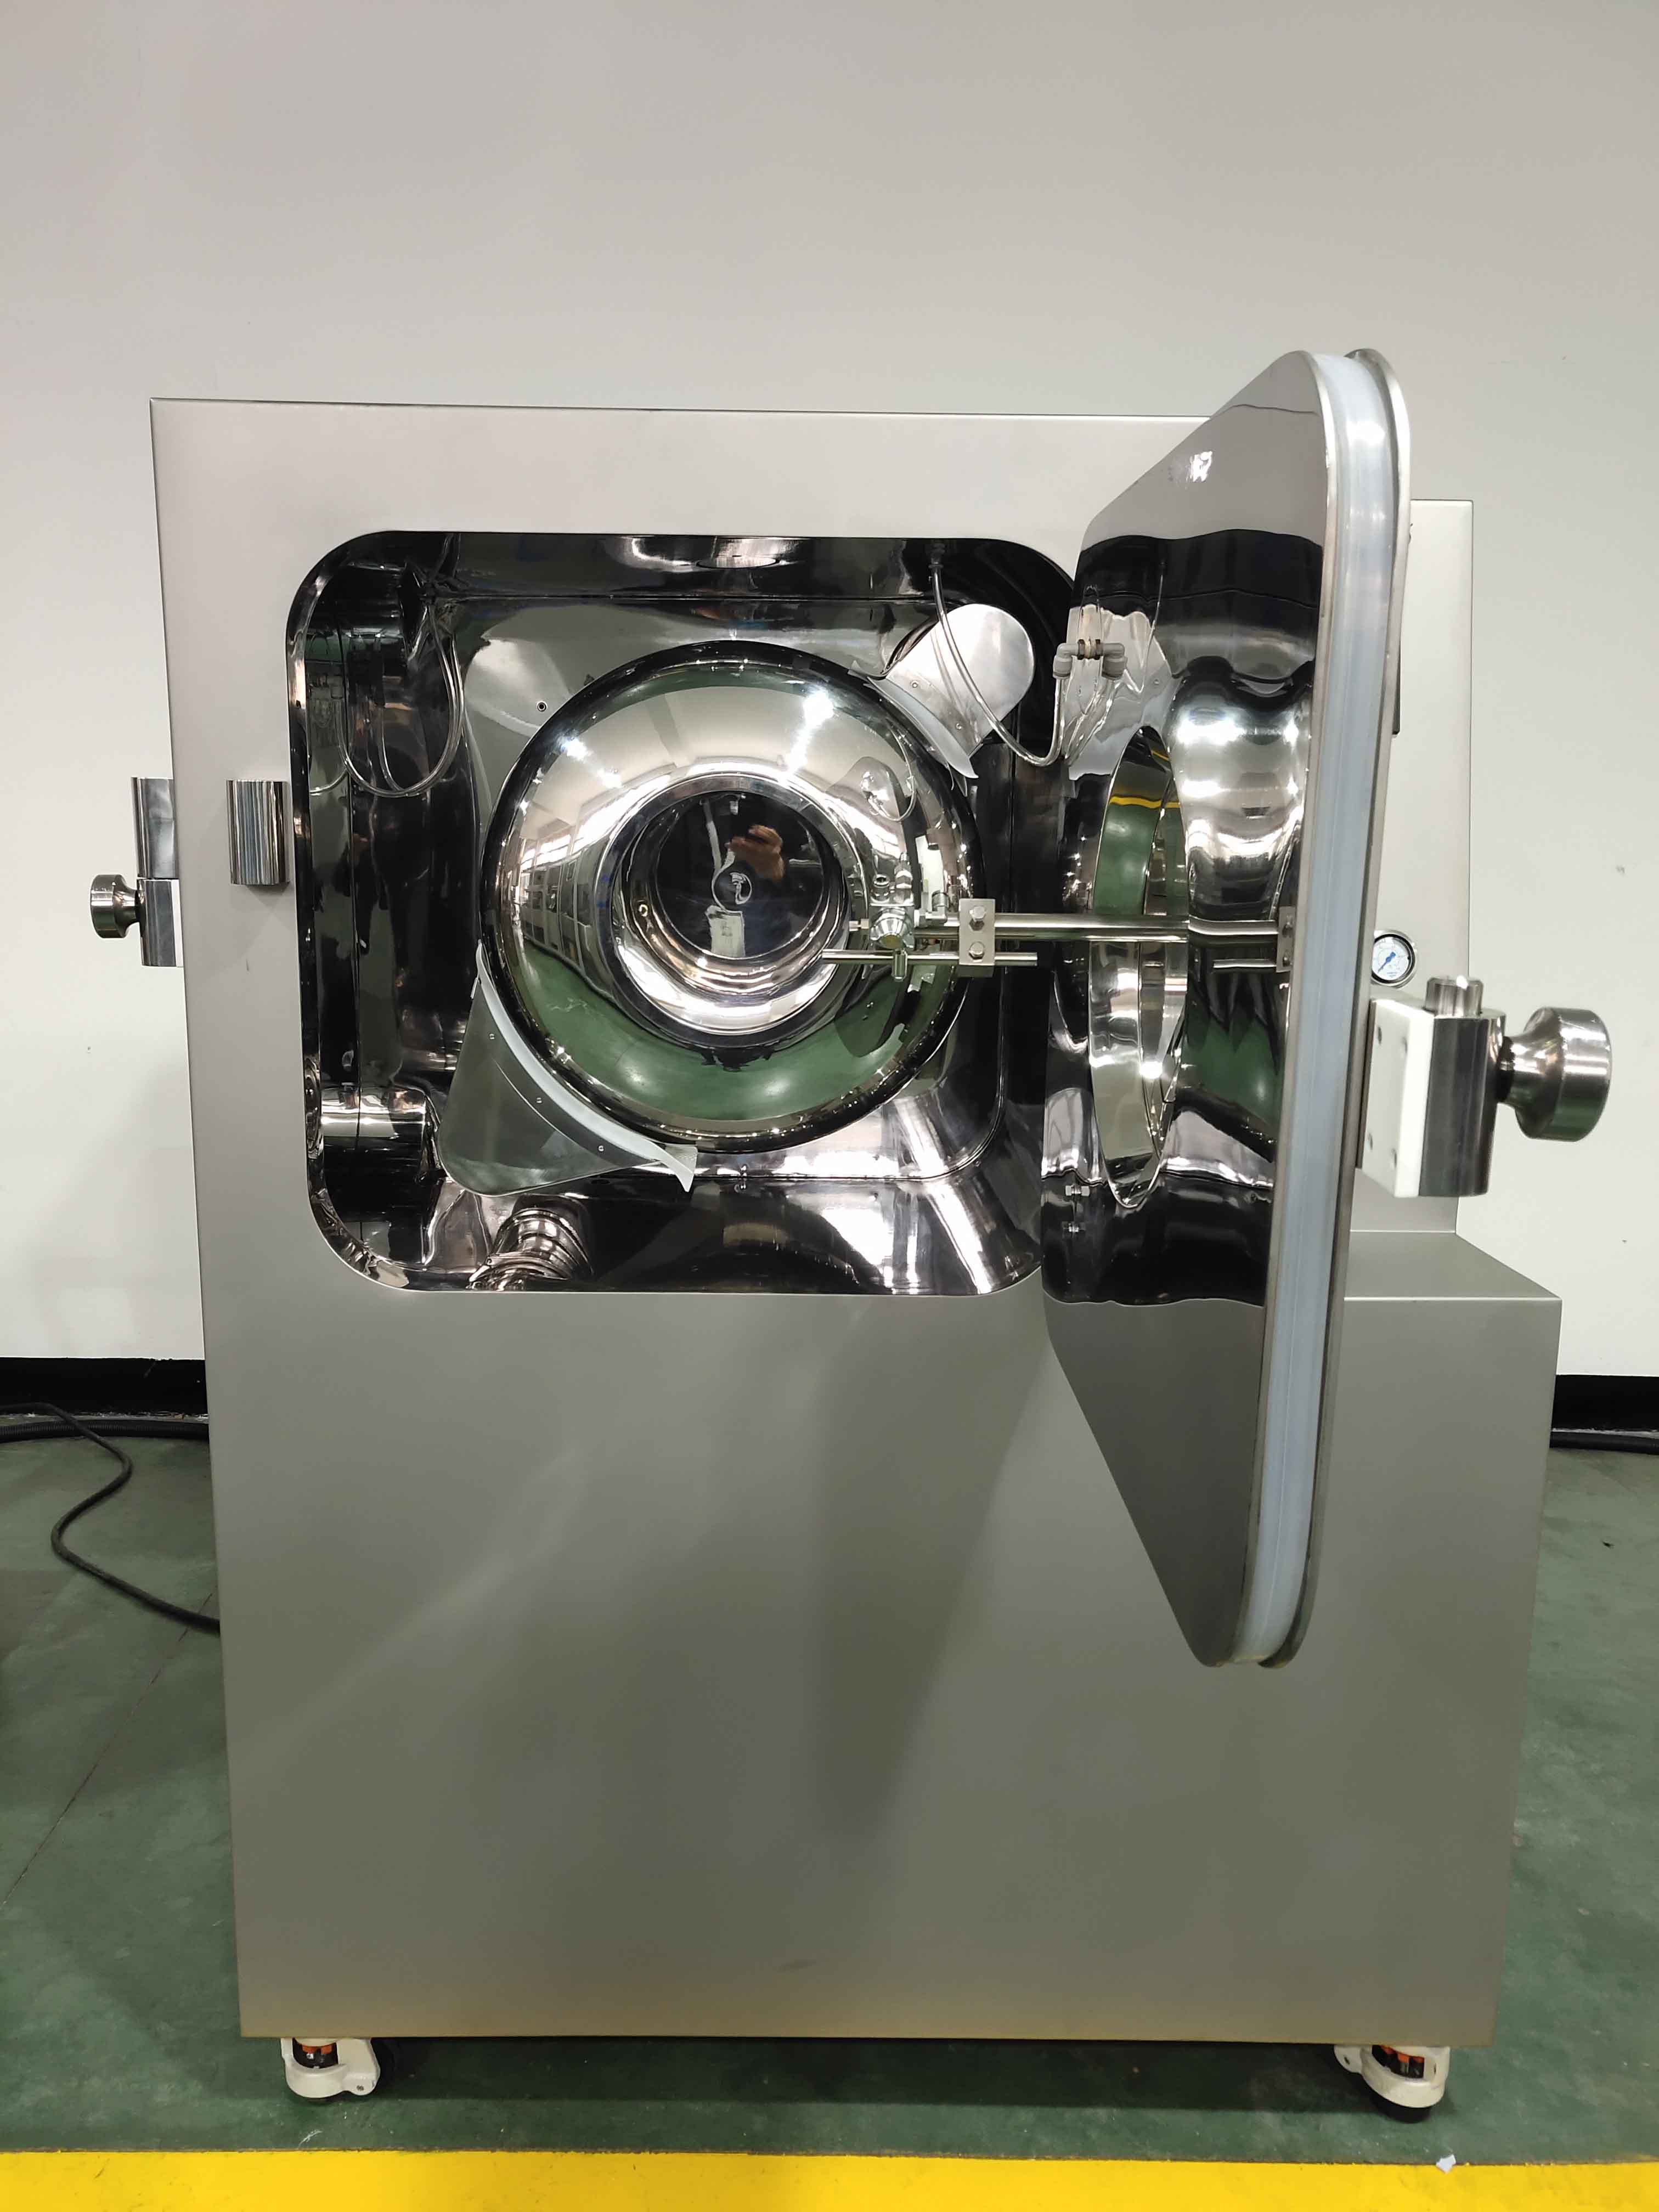
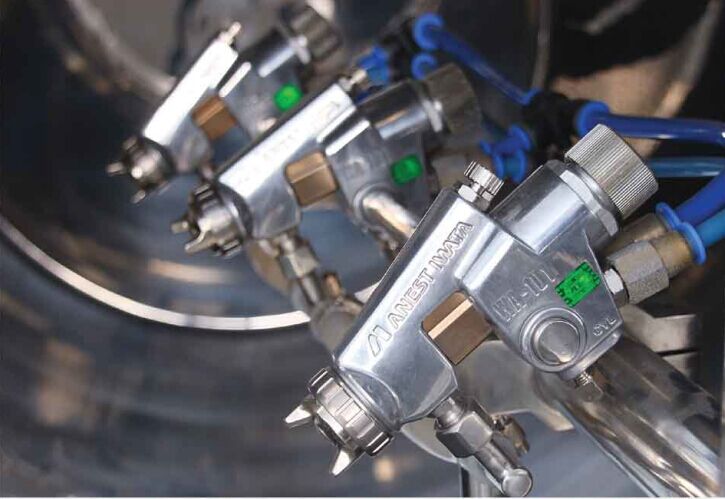
Le système de pulvérisation atomise la solution d'enrobage en un fin brouillard et l'applique uniformément sur les comprimés. Il est composé de buses de pulvérisation, positionnées au-dessus du tambour pour une couverture uniforme, et d'une pompe péristaltique qui contrôle précisément le débit de la solution. Ce système garantit une qualité d'enrobage constante et une application précise.
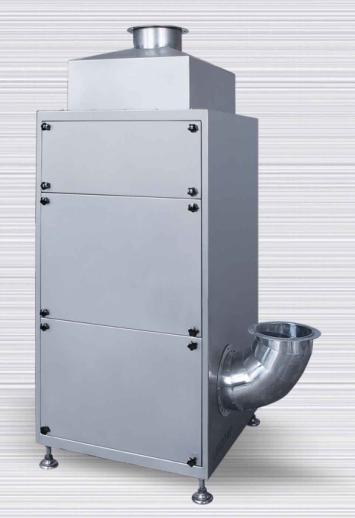
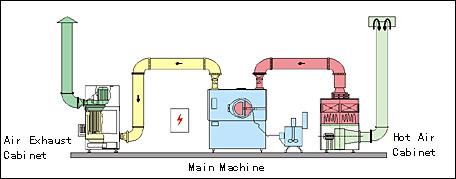
Le système de flux d'air et de séchage fournit et contrôle l'air chaud nécessaire au séchage du revêtement. Il comprend un ventilateur d'admission d'air, une unité de chauffage et des filtres. Les principaux paramètres réglables sont la température, le volume d'air et la pression du tambour. Ce système assure un séchage efficace et uniforme de la couche de revêtement.
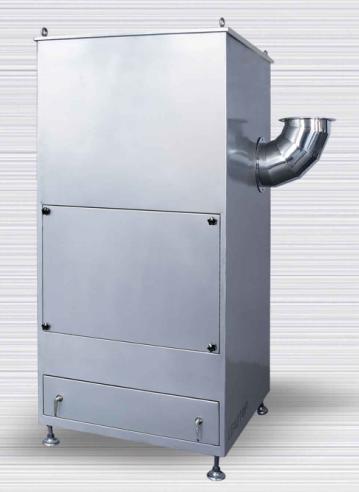
Le système d'extraction élimine l'humidité, les vapeurs de solvant et les particules de la chambre de revêtement. Il comprend des conduits de sortie et des filtres ou épurateurs conformes aux normes BPF et environnementales. Ce système contribue à maintenir un environnement propre et sûr et prévient la contamination pendant le processus de revêtement.
Le principe de fonctionnement d'une enrobeuse de comprimés repose sur le mouvement continu des comprimés dans un tambour rotatif, associé à une pulvérisation précise et à un séchage contrôlé. Les comprimés sont chargés dans le tambour d'enrobage, qui tourne pour créer un mouvement de rotation régulier. Pendant le déplacement des comprimés, un système de pulvérisation applique une fine brume de solution d'enrobage sur leur surface.
Simultanément, un système de flux d'air contrôlé introduit de l'air chaud dans la chambre, séchant rapidement le revêtement après chaque application. Cela garantit une prise optimale de chaque couche avant l'application de la suivante. Le processus peut être répété plusieurs fois pour obtenir l'épaisseur et les performances souhaitées.
Les machines d'enduction modernes utilisent des automates programmables industriels (API) et des interfaces homme-machine (IHM) pour maintenir des paramètres constants tels que la vitesse du tambour, la température, le débit de pulvérisation et la pression d'air. Cette automatisation garantit des résultats de haute qualité et reproductibles, tout en respectant les normes BPF.
Avant de commencer l'enrobage, le lot de comprimés et la solution d'enrobage doivent être soigneusement préparés. La solution peut être composée de polymères hydrosolubles, de mélanges à base de sucre ou de solvants organiques, selon le profil de libération souhaité (libération immédiate, prolongée ou entérique).
Une fois les matériaux prêts, les comprimés sont chargés dans le tambour rotatif (ou cuve d'enrobage) de la machine. Un chargement correct est crucial : un remplissage excessif peut entraîner une couverture inégale et des dommages mécaniques, tandis qu'un remplissage insuffisant peut réduire l'efficacité et augmenter le temps de traitement. La plupart des machines modernes sont équipées d'indicateurs de niveau de remplissage ou de capteurs automatisés pour garantir un chargement optimal.
Avant l'application de l'enrobage, les comprimés subissent une phase de préchauffage ou de conditionnement thermique. Cette étape permet d'éliminer l'humidité superficielle et de préparer le noyau du comprimé à une meilleure adhérence de la couche d'enrobage.
Il contribue également à maintenir l’équilibre thermique pendant les cycles de séchage ultérieurs, garantissant une évaporation constante des solvants une fois la pulvérisation commencée.
Une fois les comprimés conditionnés, le système de pulvérisation s'active. La solution d'enrobage est atomisée en un fin brouillard grâce à des buses de haute précision placées au-dessus du lit de comprimés. La rotation du tambour fait basculer les comprimés dans la zone de pulvérisation, assurant une couverture complète et uniforme.
La pompe péristaltique contrôle avec précision le débit de la solution, tandis que le modèle de pulvérisation et la pression sont ajustés en fonction de la taille et de la forme du comprimé.
Simultanément à la pulvérisation, un système de flux d'air contrôlé introduit de l'air chaud dans la chambre. Ce flux d'air évapore le solvant du revêtement fraîchement appliqué, lui permettant de se solidifier rapidement et d'adhérer fermement à la surface du comprimé. Un contrôle adéquat de la température et de l'humidité est essentiel pour éviter les défauts tels que les fissures, le décollement ou le collage entre les comprimés.
Selon l'épaisseur et la fonctionnalité du revêtement requises, les étapes de pulvérisation et de séchage sont répétées plusieurs fois. Chaque cycle applique une couche fine et uniforme pour former progressivement le revêtement final.
Cette approche multicouche est particulièrement importante pour les revêtements fonctionnels tels que :
Enrobages entériques, qui résistent à l'acide gastrique
Enrobages à libération prolongée, qui contrôlent l'absorption du médicament au fil du temps
Enrobages de sucre, qui améliorent l'apparence et masquent le goût
Chaque cycle de répétition suit les mêmes principes mais peut impliquer des ajustements du débit de pulvérisation, de la température ou du temps de maintien.
Une fois la couche d'enrobage finale sèche, les comprimés entrent en phase de refroidissement. Cette étape permet à l'enrobage de durcir complètement et de stabiliser le produit avant son déchargement.
Le refroidissement consiste généralement à réduire la température de l'air d'admission tout en maintenant un flux d'air régulier. Il est essentiel d'éviter les variations brusques de température susceptibles de provoquer des fissures de contrainte ou un délaminage du revêtement.
Une fois refroidis, les comprimés sont déchargés de la machine d'enrobage et transférés vers des processus en aval tels que l'inspection, le tri ou l'emballage.
Une manipulation soigneuse lors du déchargement est essentielle pour préserver l'intégrité de la couche externe délicate. Certaines machines sont équipées de systèmes de déchargement automatique avec contrôle des vibrations pour minimiser les chocs et l'abrasion.
| Paramètre | Plage typique | Description |
|---|---|---|
| Vitesse du tambour (tr/min) | 10 à 30 tr / min | La vitesse de rotation affecte le retournement des comprimés et l'uniformité du revêtement. |
| Température de l'air d'admission (°C) | 40 - 80 ° C | Des températures plus élevées accélèrent le séchage mais risquent de provoquer des dommages thermiques. |
| Température de l'air de sortie (°C) | 35 - 60 ° C | Surveille l'efficacité du séchage ; ne doit pas dépasser la tolérance des comprimés. |
| Volume d'air (m³/min) | 200 - 1000 m³/min | Affecte la vitesse de séchage et l'uniformité du revêtement. |
| Débit de pulvérisation (ml/min) | 50 - 500 ml/min | Contrôlé par pompe ; affecte l'épaisseur et la couverture du revêtement. |
| Pression de pulvérisation (bar) | 1 - 3 bar | Détermine la finesse du brouillard ; une pression plus élevée peut provoquer une surpulvérisation. |
| Taille du lot (kg) | 5 - 600 kg | Cela dépend de la capacité de la machine et de l’échelle de production. |
| Viscosité de la solution (cP) | 10 - 100 cP | Impacte la qualité de l'atomisation et l'épaisseur du revêtement. |
| Temps de séchage (min) | 5 - minutes 30 | Varie selon le type de revêtement, la température et les paramètres de débit d'air. |
| Temps de refroidissement (min) | 5 - minutes 15 | Assure la stabilité du revêtement avant décharge. |
Ces paramètres doivent être étroitement surveillés et optimisés pour chaque application de revêtement spécifique afin de garantir une qualité constante et la conformité aux normes réglementaires.
Le processus d'enrobage des comprimés est une procédure complexe mais hautement contrôlable qui joue un rôle essentiel dans la production pharmaceutique. De la préparation à la distribution, chaque étape contribue à la performance, à l'apparence et à la sécurité du produit final.
La compréhension de la fonction de chaque composant de la machine, des étapes séquentielles du processus de revêtement et de l'influence des paramètres techniques permet aux fabricants d'obtenir des résultats de haute qualité de manière efficace et fiable.
Que vous produisiez des comprimés enrobés de sucre ou que vous développiez des formulations avancées à libération prolongée, nos systèmes d'enrobage sont conçus pour offrir des performances constantes dans diverses applications.
Contactez-nous par [email protected] pour découvrir comment nous pouvons vous aider à optimiser votre chaîne de production.
 399 Dongxin Road, zone de développement économique de Ruian, ville de Wenzhou, province du Zhejiang, Chine


Nous utilisons des cookies pour améliorer votre expérience de navigation et protéger votre vie privée. Veuillez consulter notre politique de confidentialité pour plus d'informations.


